Horno, caña y recocido: el trabajo del vidrio caliente, paso a paso
Zustove reúne apuntes sobre el vidrio soplado tal como se practica en un taller pequeño: cómo se organizan los tres hornos que sostienen la jornada, qué ocurre dentro de la masa mientras se recoge en la caña y por qué el enfriamiento final pesa tanto como el formado.
Las páginas describen procedimientos y explican la razón física de cada gesto. No hay recetas infalibles: el vidrio sodocálcico responde siempre a las mismas reglas de temperatura, tiempo y tensión, y casi todos los fallos que aparecen al día siguiente se explican por una de las tres.
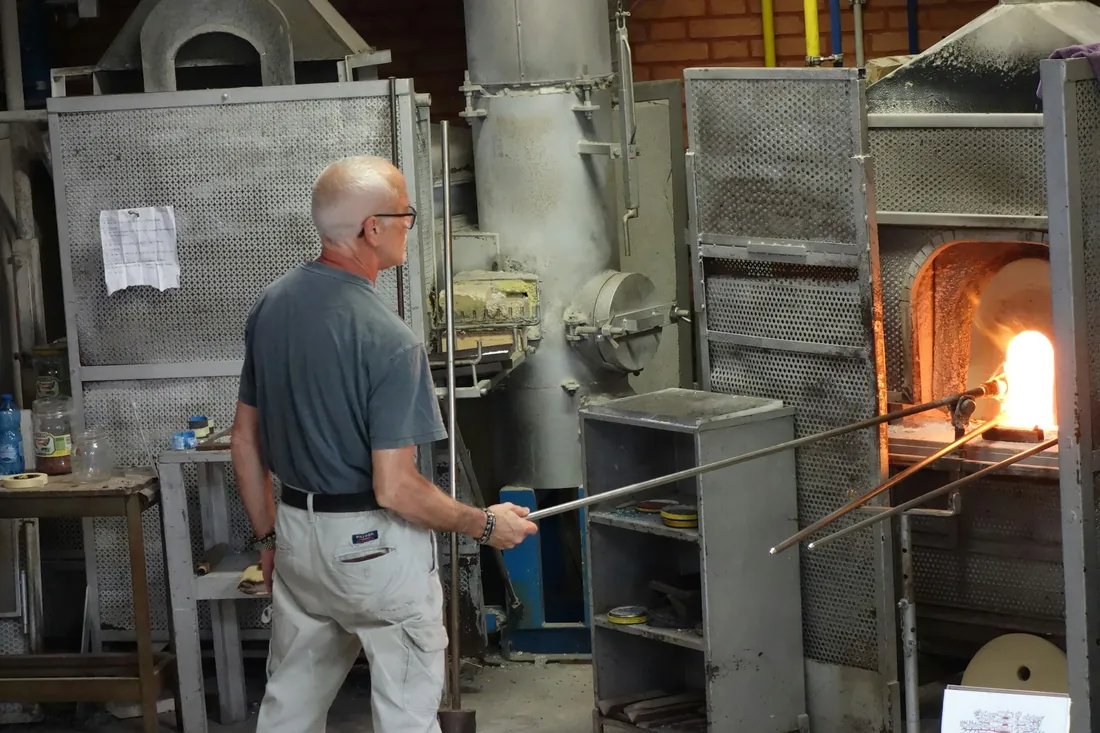
La boca del horno marca el ritmo de la jornada: cada gesto dura lo que el vidrio tarda en enfriarse unos grados.
Contenidos de estas páginas
El material está ordenado siguiendo el recorrido de una pieza, desde la mezcla que se funde por la noche hasta el pulido de la base. Cada apartado se puede leer por separado.
- El taller ordenado alrededor de tres hornos — fusión, recalentamiento y recocido, y por qué no son intercambiables.
- El recogido de la masa en la caña — viscosidad, capas, mármol y centrado.
- Soplado en molde y formado libre — moldes de madera y metal, herramientas de mano, puntel y apertura del borde.
- Color: óxidos metálicos y atmósfera del horno — qué aporta cada óxido y qué significa la compatibilidad entre vidrios.
- Por qué el recocido decide la resistencia de la pieza — tensión permanente, curvas y grosor.
- Trabajo en frío — corte, desbaste, pulido, arenado y polvo de sílice.
- Seguridad junto al horno — lista de comprobación para la jornada.
El taller ordenado alrededor de tres hornos
Un taller de soplado no se organiza por mesas, sino por temperaturas. Hay tres bocas encendidas y la distancia entre ellas define el recorrido físico del vidriero: cuanto más corta, menos calor se pierde por el camino y más margen queda para trabajar cada postura.
El horno de fusión es el que nunca se apaga durante la temporada. Dentro hay un crisol de material refractario, o una pequeña cuba, donde la mezcla de arena silícea, carbonato sódico y caliza —o bien vidrio granulado ya preparado— se funde por encima de los 1.300 °C y después se afina: se mantiene caliente durante horas para que las burbujas suban y la masa quede homogénea. Al llegar la mañana el horno ha bajado a temperatura de trabajo, en torno a 1.050–1.150 °C, con el vidrio lo bastante fluido para recogerlo y lo bastante denso para que no gotee.
La boca de recalentar, conocida también por su nombre inglés, es un horno pequeño de cámara abierta que sirve para devolver calor a la pieza mientras se forma. No funde nada: mantiene la superficie por encima del punto en que el vidrio deja de moverse. Un taller sin boca de recalentar obliga a trabajar en carreras muy cortas y limita mucho el tamaño de las piezas.
El arca de recocido cierra el proceso. Es un horno aislado, normalmente eléctrico y con control programable, que recibe la pieza terminada a unos 480–520 °C y la baja durante horas siguiendo una curva. Es el único de los tres que trabaja hacia abajo y el único cuyo resultado no se ve en el momento.
Lo que distingue a cada horno
- Fusión: temperatura alta y estable, atmósfera controlada, carga periódica. Su trabajo es químico antes que formal.
- Recalentamiento: acceso rápido y frecuente, mucha pérdida de calor por la boca, potencia orientada a recuperar temperatura en segundos.
- Recocido: aislamiento y precisión. Importa más la regularidad del descenso que la temperatura máxima.
El recogido de la masa en la caña
La caña es un tubo de acero de entre 120 y 150 cm con una boquilla en un extremo y una punta preparada para retener el vidrio en el otro. Antes de tocar la masa se calienta esa punta: el vidrio se adhiere al metal caliente y rechaza el frío, de modo que un recogido sobre acero templado sale desigual y se desprende con facilidad.
El gesto en sí es simple de describir y lento de aprender. La caña entra inclinada, gira siempre en el mismo sentido y sale girando; la velocidad del giro es lo que reparte la masa alrededor del eje en lugar de dejarla caer por gravedad. Cada inmersión añade una capa, y el volumen se construye por capas sucesivas, no de una sola vez, porque una masa recogida de golpe queda fría por dentro y caliente por fuera.
Entre recogido y recogido la masa se rueda sobre el mármol, una plancha de acero o de grafito que enfría la superficie, iguala el contorno y deja la forma centrada. Ese enfriamiento controlado da una piel ligeramente más rígida que sostiene la capa siguiente. Después llega la primera burbuja: se tapa la boquilla, se sopla un volumen corto y se deja que el aire encerrado, al calentarse, termine de abrir el hueco desde dentro.
Señales de que la masa está en su punto
- El color pasa del naranja intenso al ámbar profundo, sin puntos brillantes aislados.
- La masa se mantiene centrada al reducir el giro y no cae hacia un lado.
- Al apoyarla en el mármol ofrece resistencia, pero no chirría ni se agrieta.
- El aire soplado abre la burbuja de forma pareja y no en una sola dirección.
- No aparecen hilos finos al separar la caña: son señal de que la masa ya está demasiado fría.
Soplado en molde y formado libre
Hay dos maneras de llegar a una forma y ambas conviven en el mismo taller. En el soplado en molde la burbuja se introduce en una cavidad de madera o de metal y se expande hasta ocuparla. Los moldes de haya o de aliso se mantienen sumergidos en agua: al contacto con el vidrio, la humedad genera una capa de vapor que separa las dos superficies y evita que la madera queme y marque la pieza. Los moldes de grafito o de fundición, en cambio, se usan en seco y transmiten el calor mucho más rápido, así que el tiempo de contacto es más corto y las juntas dejan una línea que después hay que decidir si se disimula o se acepta como parte de la pieza.
El formado libre trabaja sin cavidad. La forma se obtiene con la combinación de giro, gravedad y unas pocas herramientas de mano: las pinzas para estrangular el cuello, las tijeras para cortar en caliente, el bloque de madera para redondear y un pliegue de papel de periódico mojado que permite apoyar la mano sobre el vidrio sin tocarlo. Es un método más lento, más dependiente del oficio y el único que permite formas asimétricas sin fabricar un molde nuevo.
En ambos casos el final es el mismo. La pieza se traslada de la caña al puntel, una varilla maciza que se adhiere a la base y deja libre la boca; se recalienta el borde, se abre con las pinzas mientras gira y, cuando la forma está terminada, se golpea seco el puntel para desprenderla y se lleva de inmediato al arca de recocido.
Recorrido habitual de una pieza
- Calentar la punta de la caña y hacer el primer recogido en el horno de fusión.
- Rodar sobre el mármol, centrar y abrir la burbuja inicial.
- Añadir las capas necesarias, recalentando entre una y otra.
- Aplicar el color en polvo, frita o barra, si la pieza lo lleva.
- Soplar en molde o formar a mano con pinzas, tijeras y bloque.
- Pasar la pieza al puntel y separarla de la caña.
- Recalentar y abrir el borde girando de forma continua.
- Desprender del puntel y entrar en el arca sin esperas.
Color: óxidos metálicos y atmósfera del horno
El color del vidrio no es un recubrimiento: son iones metálicos disueltos en la masa que absorben parte del espectro. Por eso la tonalidad cambia con el grosor y por eso una misma cantidad de óxido da resultados distintos según cómo esté trabajando el horno.
El óxido de cobalto tiñe de azul en proporciones mínimas y es difícil de dosificar a la baja. El cobre da verdes y turquesas en atmósfera oxidante, pero en condiciones reductoras puede virar al rojo cobrizo. El manganeso aporta violeta; el hierro, verdes y ámbares que dependen mucho de su estado de oxidación; el selenio con cadmio, naranjas y rojos intensos; el oro coloidal, el rosa y el rojo rubí.
En el taller el color llega casi siempre preparado: polvo fino que se recoge rodando la masa, frita granulada, barras de color que se funden sobre la superficie o piezas de murrina aplicadas una a una. Cualquiera de estos materiales introduce un segundo vidrio en la pieza, y ahí aparece la cuestión decisiva: la compatibilidad. Dos vidrios con coeficientes de dilatación distintos se contraen a ritmos diferentes al enfriarse y acaban agrietando la pieza, a veces semanas después. Antes de combinar materiales de procedencias distintas conviene comprobar que comparten coeficiente y, si hay dudas, hacer una prueba y observarla al polariscopio.
Por qué el recocido decide la resistencia de la pieza
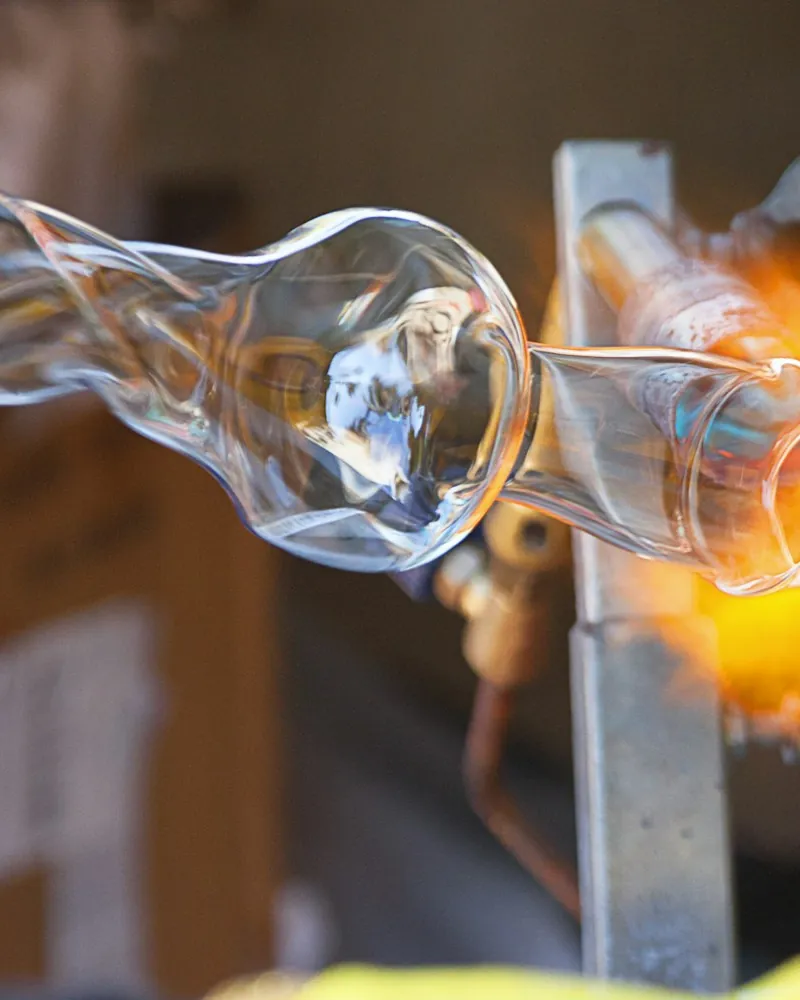
Una pieza recién soplada está caliente por fuera y por dentro, pero no de forma idéntica. Si se deja enfriar al aire, la superficie se rigidiza mientras el interior sigue contrayéndose, y esa diferencia queda congelada en el material como tensión permanente. El vidrio soporta bien la compresión y mal la tracción: una pieza tensionada puede parecer intacta durante días y romperse sola al cambiar de temperatura, al llenarla con agua caliente o al recibir un golpe leve en el borde.
El recocido elimina esa diferencia. La pieza se mantiene un tiempo en el punto de recocido —la temperatura a la que el vidrio todavía fluye lo suficiente para relajar tensiones, situada para el sodocálcico en torno a los 500–550 °C— hasta que interior y superficie están igualados. Después empieza el descenso lento hasta el punto inferior de deformación, unos 50 grados por debajo, que es el tramo crítico: por debajo de él el vidrio ya es rígido y ninguna tensión nueva se relaja. Solo a partir de ahí el enfriamiento puede acelerarse.
La duración no depende del tamaño de la pieza sino de su espesor máximo, y crece aproximadamente con el cuadrado de ese espesor. Una copa de pared fina puede quedar recocida en dos o tres horas; una pieza maciza de varios centímetros necesita un ciclo de un día o más. Ese es el motivo por el que las piezas gruesas se programan al final de la jornada y el arca se abre a la mañana siguiente, nunca antes.
Fallos frecuentes en esta fase
- Meter la pieza en el arca ya fría: el choque térmico ocurre antes de que empiece el ciclo.
- Calcular el tiempo por el volumen total en vez de por el espesor mayor.
- Mezclar en la misma carga piezas finas y macizas con una única curva.
- Abrir el arca para mirar durante el tramo de enfriamiento lento.
- Dar por buena una pieza sin observarla al polariscopio, donde la tensión aparece como halos claros alrededor de las zonas gruesas.
Trabajo en frío
Cuando la pieza sale del arca empieza otra fase, más silenciosa y con herramientas de taller mecánico. La base suele conservar la marca del puntel; el borde puede necesitar rectificado; algunas piezas se cortan directamente para abrirlas. Todo ello se hace en frío, con abrasivos y agua.
El corte se realiza con disco diamantado y refrigeración continua: el agua evacúa el calor y arrastra el polvo, y sin ella el vidrio se calienta de forma desigual y salta. El desbaste posterior se hace en pasos, de un abrasivo grueso a uno fino, sin saltarse ninguno, porque cada grano solo puede borrar las marcas del anterior. El acabado llega con pulido a la rueda con óxido de cerio, o bien con un pulido a la llama que devuelve el brillo sin tocar la geometría.
Sobre esa superficie caben otros tratamientos: el arenado con chorro de abrasivo y máscara adhesiva para obtener zonas mates y dibujos de borde nítido, el tallado a la rueda para incidir surcos, el lapidado plano de la base para que la pieza se apoye sin bailar. En todos los casos el riesgo real no es el corte sino el polvo: el sílice cristalino respirado de forma continuada daña el pulmón. Por eso el trabajo en frío se hace en húmedo siempre que sea posible, con aspiración y con protección respiratoria adecuada.
Seguridad junto al horno
Casi todos los accidentes del taller se explican por dos hechos simples: el vidrio caliente y el frío tienen exactamente el mismo aspecto, y el calor radiante quema sin contacto. Una rutina estable vale más que cualquier equipo.
- Ropa de algodón o lana y calzado cerrado. Las fibras sintéticas se funden sobre la piel.
- Gafas con filtro específico para infrarrojos al mirar el interior del horno; la exposición repetida daña el cristalino.
- Tratar toda pieza como caliente mientras no se haya comprobado lo contrario, y dejar siempre las cañas en su soporte, nunca apoyadas.
- Suelo despejado y seco alrededor del horno, sin cables ni charcos en las trayectorias de paso.
- Extracción sobre la boca del horno y ventilación general: hay productos de combustión y vapores metálicos.
- No trabajar en solitario mientras haya vidrio a temperatura en la caña.
- Revisión de mangueras, racores y válvulas de gas al empezar, y cierre completo al terminar.
- Ante una quemadura, agua fría durante al menos veinte minutos y valoración médica; en España el teléfono de emergencias es el 112.
Escribir al proyecto
Zustove es un proyecto informativo y editorial dedicado al vidrio soplado y al trabajo en caliente. Publica textos explicativos sobre los procesos del taller y no presta servicios, no imparte cursos ni vende materiales ni piezas.
Para correcciones, precisiones técnicas o dudas sobre un apartado concreto, el canal es el correo electrónico: [email protected]. Las páginas se revisan y se amplían con el tiempo; las observaciones fundamentadas sobre temperaturas, tiempos o terminología son especialmente útiles.